Herramientas de corte: qué son, tipos y cuándo usar cada una
Las herramientas de corte son las que quitan metal de una pieza en forma de viruta, con un filo más duro que el material que cortan. En maquinado se agrupan por operación: insertos para tornear, fresas, brocas, machuelos, herramientas de ranurado y tronzado, y barras de boreado. Se fabrican de carburo, HSS, cerámica, CBN o PCD.

En esta guía
01Qué son02Los tipos de un vistazo03Torneado04Fresado05Barrenado06Roscado07Ranurado y tronzado08Boreado09Materiales10Cómo elegir11Normas ISO12Preguntas13Dónde está en el catálogo¿Qué son las herramientas de corte?
Una herramienta de corte es la parte de la máquina que toca la pieza y le quita material. Lo hace con un filo: una arista más dura que el metal que corta, con ángulos que la dejan entrar sin rozar y que obligan a la viruta a desprenderse y salir. En el taller se le dice simplemente la herramienta; al conjunto de herramientas y dispositivos, herramental.
Esta guía es del maquinado de metal en torno, fresadora y centro de maquinado. Las herramientas de mano (segueta, cizalla, lima o cincel) y el corte por abrasivo, láser o plasma trabajan con otro principio y no entran aquí.
Lo que tiene toda herramienta de corte
- Un filo, con su ángulo de ataque, por donde sube la viruta, y su ángulo de incidencia, el claro que evita que el flanco roce la pieza.
- Un material de corte más duro que la pieza y que aguante el calor del corte: carburo, acero rápido, cerámica, CBN o diamante policristalino.
- Un cuerpo o un mango que lo sostiene rígido en la máquina: el portainserto, el mango de la fresa o de la broca, la barra de boreado.
- Una salida para la viruta: el rompevirutas del inserto o los canales de la broca, del machuelo y de la fresa.
Hay dos familias. La herramienta enteriza es de una sola pieza, como una broca o una fresa de carburo: cuando se gasta, se reafila o se cambia completa. La herramienta de insertos tiene un cuerpo de acero que se queda en la máquina y una punta de carburo intercambiable: cuando un filo se gasta, se gira el inserto o se cambia, sin desmontar ni reafilar.
Los tipos de herramientas de corte
Las herramientas de corte se ordenan por la operación que hacen. Cada tarjeta lleva a su guía y a su lugar en el catálogo; abajo, una sección por tipo.



Torneado: insertos y portainsertos
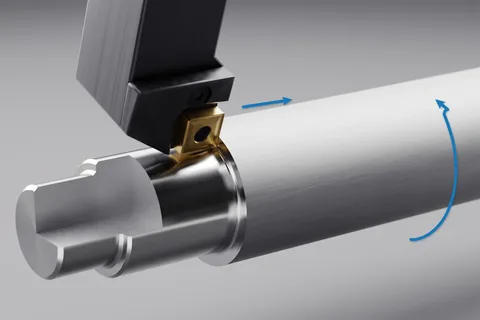
En el torno gira la pieza y la herramienta avanza a lo largo de ella o hacia su centro. Casi todo el torneado de producción se hace con insertos de carburo sujetos en un portainserto: el inserto pone el filo y el portainserto lo sostiene con el ángulo de posición y la altura correctos. Con la misma idea se cilindra, se refrenta, se perfila, se rosca, se ranura y se tornea por dentro.
El inserto se elige por su forma (rómbico de 80° o de 55°, cuadrado, triangular, trígono o redondo), su radio de punta, su rompevirutas y su grado. La forma decide qué tan fuerte es la punta y a qué perfiles llega; el radio, el acabado y el avance que aguanta; el grado, el material que puede cortar. Todo eso se lee en la designación ISO del inserto, por ejemplo CNMG 120408.
El portainserto se elige por el sistema de sujeción, el ángulo de posición y la sección del zanco que recibe la torreta. Un inserto negativo, con las caras a 90°, tiene filos por los dos lados y aguanta el desbaste; uno positivo corta más ligero y conviene en piezas delgadas, voladizos largos y acabado.
Más a fondo: qué es el torneado y sus operaciones, tipos de insertos para torno y cómo leer la designación ISO. Para elegir y calcular: herramientas de torneado y parámetros de corte. En el catálogo: insertos y portainsertos.
Fresado: fresas enterizas y fresas de insertos
En el fresado gira la herramienta, que tiene varios filos, y la pieza avanza contra ella. Cada filo corta un pedazo de viruta por vuelta, así que el avance por diente decide qué tan gruesa sale. Con fresas se hacen caras planas, hombros a 90°, ranuras, cavidades, superficies de molde, chaflanes y roscas.
Hay dos clases. La fresa enteriza, o cortador vertical (end mill), es de una pieza, casi siempre de carburo, y se escoge por su punta (plana, con radio o de bola), el número de filos, la hélice y el largo de corte. La fresa de insertos es un cuerpo de acero con insertos atornillados, para diámetros grandes y para desbastar: careado, escuadra, alto avance y copiado. En general, en diámetros chicos conviene la enteriza, por su precisión y su rigidez; en grandes, la de insertos, porque sólo se cambian los filos.
El material de la pieza manda en la geometría: en aluminio, 2 o 3 filos con canales amplios para que salga la viruta; en acero, 4 filos o más; en acero templado, carburo recubierto con muchos filos y cortes ligeros.
Más a fondo: qué es el fresado y tipos de fresado, tipos de fresas y fresas de insertos: cuándo usar cada tipo. Para elegir y calcular: herramientas de fresado y parámetros de corte. En el catálogo: fresas enterizas y fresas de insertos.
Barrenado: brocas
La broca abre un barreno en material lleno: gira, avanza a lo largo de su eje y saca la viruta por sus canales. Es la operación más común del taller y la que más depende de la evacuación de la viruta: si la viruta se atora en los canales, la broca se rompe.
Por material hay brocas de acero rápido (HSS), de HSS con cobalto, de carburo sólido y de punta intercambiable. La de HSS perdona una máquina con poca rigidez; la de carburo trabaja a varias veces la velocidad de corte de la HSS, pero pide una máquina firme y refrigerante; la de punta intercambiable conviene en diámetros grandes y en producción, porque sólo se cambia la punta. Por largo hay brocas cortas, largas y de barrenado profundo.
Antes de la broca puede ir una broca de centros, para que la punta no camine. Después, una rima o una barra de boreado si el barreno pide una medida más fina que la que da la broca (vea cuándo rimar un barreno), y un avellanador si la boca lleva cono para un tornillo de cabeza plana (vea avellanado y abocardado).
Más a fondo: qué es el barrenado (taladrado), tipos de brocas y qué broca usar según el diámetro y el material. Para elegir y calcular: herramientas de barrenado y parámetros de corte. En el catálogo: brocas.
Roscado: machuelos
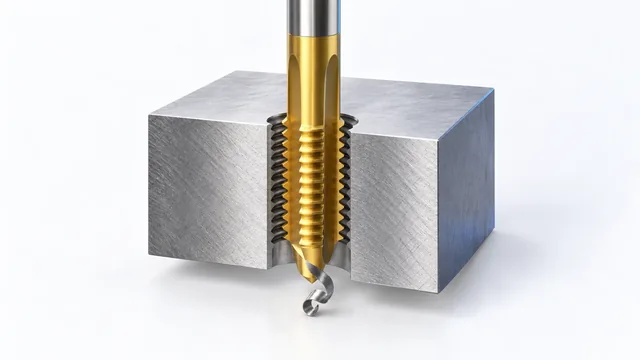
El machuelo hace la rosca interior de un barreno ya hecho. El machuelo de corte quita viruta y la saca por sus canales; el formador no tiene canales: empuja el material para formar la rosca, sin viruta, en materiales dúctiles como el aluminio y los aceros suaves.
El canal se elige según el barreno. En barreno pasado conviene el de punta espiral, que empuja la viruta hacia adelante; en barreno ciego, el de canal espiral, que la saca hacia arriba. El de canal recto sirve para los dos en materiales de viruta corta, como el hierro fundido. La broca previa sale de la rosca: en rosca métrica gruesa, el diámetro menos el paso (un M10 × 1.5 lleva broca de 8.5 mm).
También se rosca en el torno, con inserto de roscar, y en el centro de maquinado, con fresa de roscas: sirve para diámetros grandes y evita el riesgo de un machuelo roto dentro de una pieza cara.
Más a fondo: qué es un machuelo, tipos de machuelos, tabla de brocas para machuelo, roscado en torno y fresado de roscas. Para elegir y calcular: herramientas de roscado y parámetros de corte. En el catálogo: machuelos para roscar.
Ranurado y tronzado
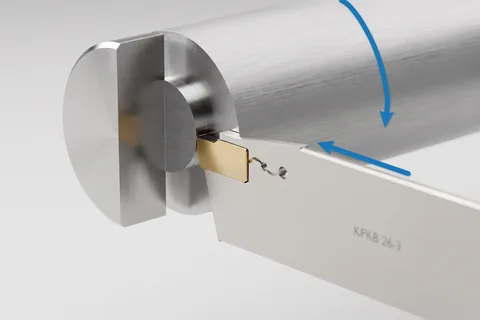
En el torno, el ranurado abre una ranura (para un anillo de retención, un O-ring o la salida de una rosca) y el tronzado corta la pieza terminada de la barra. Se hacen con insertos angostos sujetos en una hoja o en un portainserto de ranurar, que entran de frente hacia el centro de la pieza.
Lo que más importa es el ancho del inserto y el alcance, qué tan hondo puede entrar la hoja. Al tronzar, la velocidad de corte baja a cero en el centro: se reduce el avance en los últimos milímetros y la punta tiene que quedar a la altura exacta del centro para que no quede un piquete en la cara.
Más a fondo: cómo ranurar y tronzar en torno. Para elegir: insertos de ranurado y tronzado por material. En el catálogo: portainsertos.
Boreado (mandrinado)
El boreado agranda y afina un barreno que ya existe. Una barra con un inserto en la punta corta la pared interior; en el centro de maquinado se usa un cabezal de mandrinar, que permite ajustar el diámetro en centésimas o micras. Con el boreado se logran medidas y acabados que la broca no da y se corrige la posición de un barreno que salió desviado.
El límite es el voladizo: entre más larga la barra respecto a su diámetro, más vibra. Las barras de acero trabajan bien hasta unas 4 veces su diámetro; las de carburo y las antivibratorias llegan más lejos.
Más a fondo: qué es el mandrinado (boreado) y barras de boreado y voladizo. Para elegir: herramientas de boreado: barras y cabezales. En el catálogo: herramienta de boreado.
Materiales: carburo, HSS, cerámica, CBN y PCD
El material de la herramienta decide qué tan rápido puede cortar y qué tanto aguanta un golpe. Las dos cosas van en sentido contrario: lo más duro y lo que mejor resiste el calor suele ser también lo más frágil.
| Material | Qué es | Dónde conviene | Límite |
|---|---|---|---|
| Acero rápido (HSS) | Acero aleado y templado; con cobalto (HSS-Co) aguanta más calor. | Brocas y machuelos de uso general, máquinas con poca rigidez y cortes interrumpidos. | Se ablanda con el calor: velocidades de corte bajas. |
| Carburo (metal duro) | Granos de carburo de tungsteno unidos con cobalto, casi siempre recubiertos. | La mayoría de los insertos, fresas y brocas de producción. | Más frágil que el HSS: pide máquina rígida y pocos golpes. |
| Cermet | Partículas de carburo de titanio con aglutinante metálico. | Acabado de acero y acero inoxidable a velocidad de corte alta. | Poco tenaz: no aguanta el desbaste pesado. |
| Cerámica | Óxido de aluminio o nitruro de silicio. | Hierro fundido y superaleaciones, a velocidad de corte alta. | Se quiebra con los golpes y con los cambios bruscos de temperatura. |
| CBN | Nitruro de boro cúbico, el material más duro después del diamante. | Acero templado y hierro fundido duro. | No conviene en acero suave. |
| PCD | Diamante policristalino sobre una base de carburo. | Aluminio, cobre, plásticos y materiales compuestos. | No sirve en acero: el carbono del diamante reacciona con el hierro. |
Los recubrimientos se ponen sobre el carburo (óxido de aluminio, nitruro de titanio y aluminio) o sobre el HSS (nitruro de titanio, nitruro de titanio y aluminio) para que el filo aguante más temperatura y roce menos con la viruta.
Más a fondo: materiales de la herramienta: grados y desgaste. En el catálogo: insertos de CBN, insertos de cerámica y brocas de carburo sólido.
Cómo elegir la herramienta de corte
El orden importa: primero lo que no se puede cambiar (la pieza y la máquina), después la herramienta.
- La operación. Qué forma va a dejar: un diámetro (torneado), una cara o una cavidad (fresado), un barreno (barrenado), una rosca (machuelo o fresa de roscas), una ranura o un corte (ranurado y tronzado) o un barreno a medida (boreado).
- El material de la pieza. Su grupo ISO decide el grado y el recubrimiento: P acero, M inoxidable, K hierro fundido, N aluminio y no ferrosos, S superaleaciones y titanio, H templado. Vea los materiales de la pieza.
- La máquina y la sujeción. Potencia, revoluciones máximas, el cono del husillo y qué tan firme queda la pieza. Una máquina ligera pide geometría positiva y cortes más ligeros. Vea conos y portaherramientas.
- Desbaste o acabado. Para desbastar, filos fuertes, radios grandes y avance alto; para acabar, filos agudos, radios chicos y avance bajo.
- Los datos de arranque. Velocidad de corte, avance y profundidad de la hoja técnica del fabricante o de las calculadoras; luego se afinan viendo la viruta y el desgaste. Vea velocidad de corte y rpm y desgaste de la herramienta.
Si no está seguro, el Asesor IA le pregunta la operación y el material y le propone la herramienta.
Normas: ISO 513 e ISO 1832
Dos normas ordenan casi todo lo que se lee en un catálogo de herramienta de corte. La ISO 513 clasifica los materiales de corte por el grupo de material que van a cortar, con una letra y un color: P (azul) acero, M (amarillo) acero inoxidable, K (rojo) hierro fundido, N (verde) aluminio y no ferrosos, S (café) superaleaciones y titanio, y H (gris) materiales templados. Junto a la letra va un número: entre más bajo, más resistente al desgaste; entre más alto, más tenaz.
La ISO 1832 define la designación de los insertos intercambiables: cada letra o número de un código como CNMG 120408 dice algo del inserto. C es la forma (rómbico de 80°), N el ángulo de incidencia (0°, inserto negativo), M una clase de tolerancia y G el agujero de sujeción con rompevirutas en las dos caras; 12 es el tamaño (unos 12 mm de filo, círculo inscrito de 12.7 mm), 04 el espesor (4.76 mm) y 08 el radio de punta (0.8 mm). Con esa clave, un inserto de una marca se compara con el de otra.
Más a fondo: cómo leer la designación ISO de un inserto, el glosario y encuentre su equivalente.
Preguntas frecuentes
¿Qué es la herramienta de corte?
Es la parte de la máquina que toca la pieza y le quita material. Se monta en un torno, una fresadora o un centro de maquinado y corta con un filo que tiene ángulos para entrar sin rozar y para que la viruta se desprenda y salga.
¿Cuáles son las herramientas de corte?
Por operación: insertos y portainsertos para tornear; fresas enterizas y de insertos para fresar; brocas para barrenar; machuelos y fresas de roscas para roscar; insertos y hojas para ranurar y tronzar; barras y cabezales para borear. A ellas se suman las rimas, los avellanadores y las herramientas de rebabeo.
¿Cuáles son 10 herramientas de corte?
En un taller de maquinado: el inserto de torneado, el portainserto, la fresa enteriza o cortador vertical, la fresa de insertos, la broca, el machuelo, el inserto de ranurado y tronzado, la barra de boreado, la rima y el avellanador.
¿Cuáles son los materiales utilizados para la fabricación de herramientas de corte?
Acero rápido (HSS) y HSS con cobalto, carburo de tungsteno (metal duro), cermet, cerámica, nitruro de boro cúbico (CBN) y diamante policristalino (PCD). El carburo, casi siempre recubierto, es el más usado en producción.
¿Cuáles son los requisitos de las herramientas de corte?
Ser más duras que la pieza, conservar esa dureza con el calor del corte, ser tenaces para no romperse con los golpes, resistir el desgaste y tener una geometría que deje salir la viruta. Ningún material reúne todo al máximo: por eso hay grados distintos para cada material de pieza.
¿Cuáles son las herramientas manuales de corte?
Las de mano son la segueta o sierra, las tijeras y cizallas, el cortapernos, el cortatubos, el cincel y la lima. En el taller de maquinado también se usan a mano el machuelo con su maneral, la rima manual y el rebabeador. Esta guía trata de las herramientas de corte para máquina.
Dónde está en el catálogo
- Insertos y portainsertos, de torneado, ranurado y roscado.
- Fresas enterizas y fresas de insertos, de escuadra, bola, radio, careado y alto avance.
- Brocas de HSS, cobalto, carburo y punta intercambiable.
- Machuelos de corte y formadores.
- Herramienta de boreado, rimas y portaherramientas.
- Para calcular: velocidad de corte y rpm y las fórmulas de maquinado.
- Todo el catálogo: productos y marcas.
Recomendaciones de referencia: valídelas con pruebas en su máquina y contra la hoja técnica del fabricante. La selección de la herramienta y la decisión técnica son del profesional. Aviso legal.
Fuentes
- ISO 513: clasificación y designación de los materiales de corte (grupos P, M, K, N, S y H).
- ISO 1832: designación de los insertos intercambiables para herramientas de corte.