Insertos ISO: cómo leer la designación CNMG 120408, letra por letra
Qué significa cada una de las siete posiciones de la norma ISO 1832, con los 85,898 insertos de torneado, fresado y ranurado que AHNSA publica, cada código enlazado a su listado.
Actualizado el 3 de septiembre de 2026 · Por Mario Campos, Ing. Mecánico
Vea también: CNMG 432 = CNMG 120408 · cómo se lee el código de cada marca · encuentre su equivalente.
Las siete posiciones de la designación
La designación ISO 1832 de un inserto intercambiable tiene siete posiciones obligatorias. En CNMG 120408 cada una dice:
- C · Forma: rómbico de 80°
- N · Desahogo: 0°: inserto negativo
- M · Tolerancia: clase M, sinterizado
- G · Sujeción: agujero cilíndrico, rompeviruta en las dos caras
- 12 · Tamaño: filo de 12 mm (IC de 12.7 mm)
- 04 · Espesor: 4.76 mm
- 08 · Radio: radio de punta de 0.8 mm
Las cuatro letras describen la geometría; los tres pares de números, las medidas. Lo que venga después de un guion (por ejemplo -GU) es el rompeviruta del fabricante.
1. Forma del inserto
| Letra | Forma | Para qué | Catálogo |
|---|---|---|---|
| C | Rómbico 80° | Torneado y careado en desbaste y acabado; dos puntas robustas de 80°. | Ver 11,619 |
| D | Rómbico 55° | Perfilado y copiado: entra en hombros y contornos donde el de 80° no llega. | Ver 9,538 |
| E | Rómbico 75° | Poco común; aplicaciones especiales. | Ver 35 |
| V | Rómbico 35° | Perfilado fino y copiado de contornos; la punta más aguda y la más frágil. | Ver 5,257 |
| S | Cuadrado 90° | Desbaste, careado y chaflanes; cuatro puntas por cara. | Ver 6,733 |
| T | Triangular 60° | Uso general en torneado, roscado y fresado; tres puntas por cara. | Ver 10,536 |
| W | Trigón 80° | Torneado y careado: tres puntas de 80°, más filos que el rómbico C. | Ver 4,135 |
| R | Redondo | Desbaste pesado y perfiles curvos; el filo más fuerte de todos. | Ver 1,551 |
| A | Paralelogramo 85° | Fresado y aplicaciones especiales. | Ver 967 |
| B | Paralelogramo 82° | Fresado y aplicaciones especiales. | Ver 176 |
| K | Paralelogramo 55° | Fresado y aplicaciones especiales. | Ver 115 |
| L | Rectangular | Ranurado y fresado. | Ver 517 |
| H · O · P | Hexagonal, octagonal, pentagonal | Planeado en fresado: muchos filos por inserto. | Ver 58 (Hexagonal (H)) · Ver 104 (Octagonal (O)) · Ver 89 (Pentagonal (P)) |
Regla general: a mayor ángulo de punta, más robusto el filo y más apto para desbaste; a menor ángulo, más acceso para perfilar, con un filo más débil.
2. Ángulo de desahogo: negativo o positivo
| Letra | Ángulo de desahogo | Tipo | Catálogo |
|---|---|---|---|
| N | 0° | Negativo | Ver 24,513 |
| A | 3° | Positivo | Ver 19 |
| B | 5° | Positivo | Ver 2,446 |
| C | 7° | Positivo | Ver 15,558 |
| P | 11° | Positivo | Ver 6,011 |
| D | 15° | Positivo | Ver 546 |
| E | 20° | Positivo | Ver 478 |
| F | 25° | Positivo | Ver 50 |
| G | 30° | Positivo | Ver 65 |
El desahogo (o alivio) es el ángulo entre el costado del inserto y la vertical. Un inserto negativo (N, 0°) tiene costados rectos: se puede voltear y usar las dos caras, el filo es más fuerte y el portainserto lo inclina para que no roce. Un inserto positivo (C 7°, P 11°) corta con menos fuerza: conviene en piezas delgadas, boreado, acabado y máquinas de poca potencia, y se usa por una sola cara. La letra O indica otros ángulos, que da el fabricante.
3. Tolerancia
| Letra | Precisión del inserto | Catálogo |
|---|---|---|
| A | Rectificado; altura de punta muy cerrada y círculo inscrito cerrado. | Ver 16 |
| F | Rectificado; como A, con círculo inscrito aún más cerrado. | — |
| C | Rectificado; tolerancia cerrada en círculo inscrito. | Ver 185 |
| H | Rectificado; tolerancia cerrada en círculo inscrito y en altura de punta. | Ver 177 |
| E | Rectificado; buena precisión para acabado. | Ver 160 |
| G | Rectificado en la periferia; el espesor admite más variación. Acabado y fresado de precisión. | Ver 1,810 |
| J | Círculo inscrito con tolerancia amplia; altura de punta muy cerrada. | — |
| K | Círculo inscrito con tolerancia amplia; altura de punta cerrada. | Ver 54 |
| L | Círculo inscrito con tolerancia amplia; altura de punta media. | Ver 87 |
| M | Sinterizado (sin rectificar): la más común en torneado general, desbaste y semiacabado. | Ver 6,003 |
| N | Sinterizado; como M con espesor más cerrado. | Ver 3 |
| U | Sinterizado; la tolerancia más amplia, para desbaste pesado. | Ver 87 |
La tercera letra dice qué tan preciso sale el inserto de fábrica. Los valores exactos, en milésimas de milímetro, están en la norma ISO 1832 y en el catálogo del fabricante. La mayoría de las fichas trae la tolerancia sólo dentro de la designación, así que el filtro cuenta únicamente las que la registran aparte; «—» quiere decir que hoy no hay insertos publicados con esa tolerancia registrada.
4. Agujero, rompeviruta y sujeción
| Letra | Agujero, rompeviruta y sujeción | Catálogo |
|---|---|---|
| A · M · G | Agujero cilíndrico: A sin rompeviruta, M con rompeviruta en una cara, G en las dos caras. Se sujeta con palanca, cuña o pinza; típico de los insertos negativos. | Ver 22,884 |
| N · R · F | Sin agujero: N sin rompeviruta, R con rompeviruta en una cara, F en las dos. Se sujeta con una brida por arriba. | Ver 2,602 |
| W · T · B · H | Agujero avellanado en una cara (40° a 60° en W y T; 70° a 90° en B y H), con rompeviruta en T y H. Se sujeta con tornillo; típico de los positivos. | Ver 16,967 |
| Q · U · C · J | Agujero avellanado en las dos caras, con rompeviruta en U y J. | Ver 355 |
| X | Diseño especial: se consulta el dibujo del fabricante. | Ver 48 |
5. Tamaño: el largo del filo
La quinta posición no es el círculo inscrito (IC): es el largo del filo en milímetros, sin decimales. Como cada forma tiene otro ángulo, el mismo IC da otro número: con IC de 12.7 mm el filo mide 12 en un CNMG, 15 en un DNMG, 22 en un TNMG y 08 en un WNMG. En el cuadrado es igual al IC, y en el redondo el número es el diámetro.
| Círculo inscrito (IC) | C | D | S | T | V | W | R | Catálogo |
|---|---|---|---|---|---|---|---|---|
| 6.35 mm (1/4 pulg) | 06 | 07 | 06 | 11 | 11 | 04 | 06 | Ver 6,513 |
| 9.525 mm (3/8 pulg) | 09 | 11 | 09 | 16 | 16 | 06 | 09 | Ver 14,736 |
| 12.7 mm (1/2 pulg) | 12 | 15 | 12 | 22 | 22 | 08 | 12 | Ver 16,041 |
| 15.875 mm (5/8 pulg) | 16 | — | 15 | 27 | — | — | 15 | Ver 1,713 |
| 19.05 mm (3/4 pulg) | 19 | — | 19 | 33 | — | — | 19 | Ver 1,792 |
Regla general: el filo útil debe cubrir la profundidad de corte con margen; en desbaste conviene un inserto más grande y más grueso. «—» quiere decir que esa combinación no es común. El enlace cuenta los insertos con ese IC registrado en milímetros.
6. Espesor
| Código | Espesor | Catálogo |
|---|---|---|
| 01 | 1.59 mm (1/16 pulg) | Ver 379 |
| 02 | 2.38 mm (3/32 pulg) | Ver 3,703 |
| 03 | 3.175 mm (1/8 pulg) | Ver 4,493 (3.175 mm) · Ver 1,125 (3.18 mm) |
| T3 | 3.97 mm (5/32 pulg) | Ver 3,471 |
| 04 | 4.76 mm (3/16 pulg) | Ver 15,711 |
| 05 | 5.56 mm (7/32 pulg) | Ver 226 |
| 06 | 6.35 mm (1/4 pulg) | Ver 5,703 |
| 07 | 7.94 mm (5/16 pulg) | Ver 290 |
| 09 | 9.525 mm (3/8 pulg) | Ver 433 |
El código es el espesor en milímetros sin decimales. La «T» de T3 distingue 3.97 mm de 3.18 mm, que también empezaría con 3. Algunas fichas registran 1/8 de pulgada como 3.175 y otras como 3.18: se enlazan los dos.
7. Radio de punta
| Código | Radio de punta | Para qué | Catálogo |
|---|---|---|---|
| 01 | 0.1 mm | Acabado muy fino y piezas esbeltas. | Ver 1,659 |
| 02 | 0.2 mm | Acabado, poca profundidad, piezas delgadas. | Ver 4,724 |
| 04 | 0.4 mm | Acabado y semiacabado. | Ver 8,229 |
| 08 | 0.8 mm | Uso general: el más común en semiacabado y desbaste ligero. | Ver 8,892 |
| 12 | 1.2 mm | Desbaste: filo más fuerte en la punta. | Ver 4,227 |
| 16 | 1.6 mm | Desbaste pesado en máquinas rígidas. | Ver 1,751 |
| 24 | 2.4 mm | Desbaste pesado. | Ver 522 |
El código es el radio en décimas de milímetro: 08 = 0.8 mm. Un radio grande hace el filo más fuerte y deja mejor acabado a igual avance, pero empuja más la pieza y puede vibrar; en piezas esbeltas o con poca profundidad conviene un radio chico. Los insertos redondos no tienen punta: ahí esta posición se escribe «M0» (o «00» en pulgadas).
Después de la séptima posición
Después de las siete posiciones, la norma deja posiciones opcionales: la condición del filo (F afilado, E redondeado, T con chaflán, S con chaflán y redondeado) y la mano de corte. Lo que sigue al guion (por ejemplo -GU, -PM o -MA) ya no es ISO: es el código del rompeviruta del fabricante, y se compara en el catálogo de cada marca.
| Letra | Mano de corte | Catálogo |
|---|---|---|
| R | Derecha | Ver 14,872 |
| L | Izquierda | Ver 5,021 |
| N | Neutra: corta hacia los dos lados | Ver 20,453 |
Material de corte: CVD, PVD, cermet, CBN y PCD
| Material de corte | Cuándo conviene | Catálogo |
|---|---|---|
| Carburo con recubrimiento CVD | Capa gruesa y resistente al desgaste: torneado continuo de acero y hierro fundido. | Ver 15,512 |
| Carburo con recubrimiento PVD | Capa delgada que conserva el filo agudo: inoxidable, superaleaciones, corte interrumpido, ranurado y roscado. | Ver 10,229 |
| Cermet | Acabado de acero con buen brillo superficial y medida estable. | Ver 3,820 |
| Cerámica | Hierro fundido y superaleaciones en producción, en máquinas rígidas. | Ver 878 |
| CBN | Aceros templados y fundición endurecida en acabado. | Ver 3,609 |
| PCD (diamante policristalino) | Aluminio con silicio, cobre y no ferrosos abrasivos; no para acero. | Ver 882 |
| Carburo sin recubrir | Aluminio y no ferrosos, con filo agudo y pulido. | Ver 1,425 |
¿Qué inserto usar según el material (ISO)?
| Grupo ISO | Materiales | Inserto que suele convenir | Catálogo |
|---|---|---|---|
| P Acero | Acero al carbono, aleado y para herramienta sin templar | Carburo con recubrimiento CVD; cermet para acabado; PVD si el corte es interrumpido | Ver 37,973 |
| M Inoxidable | Inoxidables austeníticos, ferríticos y martensíticos | Carburo de grado tenaz con PVD o CVD; geometría positiva y filo agudo | Ver 35,999 |
| K Hierro fundido | Fundición gris, nodular y maleable | Carburo con recubrimiento CVD; cerámica o CBN en producción | Ver 24,826 |
| N No ferrosos | Aluminio, cobre, latón y plásticos | Carburo sin recubrir, pulido y positivo; PCD en aluminio con silicio | Ver 13,584 |
| S Superaleaciones | Titanio, Inconel y aleaciones de alta temperatura | Carburo con PVD y filo agudo; cerámica en aleaciones de níquel | Ver 21,059 |
| H Endurecidos | Aceros templados y fundición endurecida | CBN; cerámica | Ver 5,692 |
Grupos de material según ISO 513. La tercera columna es una regla general de taller: el grado exacto y sus condiciones de corte los indica cada fabricante en su catálogo. Un mismo inserto puede servir para varios grupos, por eso las cuentas se traslapan.
Cómo elegir un inserto en cinco pasos
Identifique el material
Ubique la pieza en su grupo ISO (P, M, K, N, S o H): de eso dependen el material de corte, el grado y el recubrimiento.
Parta del portainserto
La designación del portainserto fija la forma, el desahogo, la sujeción y el tamaño del inserto. Si ya tiene el portainserto, esas posiciones no se eligen: se leen de él.
Escoja la forma por la operación
Ángulo grande (R, S, C, W) para desbaste y careado; ángulo chico (D, V) para perfilar y copiar contornos.
Defina tamaño, espesor y radio
El filo debe cubrir la profundidad de corte con margen; en desbaste, inserto más grueso y radio mayor; en acabado y piezas esbeltas, radio chico.
Elija el grado y el rompeviruta del fabricante
Con el grupo ISO y la operación, elija en el catálogo de la marca el grado (CVD, PVD, cermet, CBN o PCD) y el rompeviruta de desbaste, medio o acabado.
Preguntas frecuentes
¿Qué significa CNMG 120408?
¿A qué equivale un CNMG 432?
¿Qué diferencia hay entre un inserto negativo y uno positivo?
¿El número 12 de CNMG 120408 es el círculo inscrito?
¿Qué radio de punta conviene?
¿Qué quiere decir T3 en el espesor?
¿El rompeviruta forma parte de la designación ISO?
¿También fresa o rosca? Vea los tipos de cortadores y los tipos de machuelos.
Marcas de insertos que recomendamos
Marcas con al menos 100 insertos publicados; cada enlace abre el listado ya filtrado por la marca.
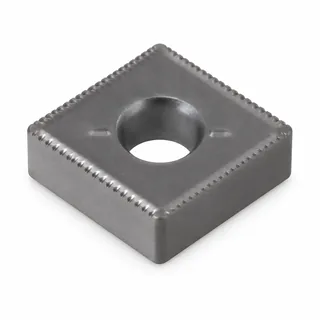 Foto de referencia
Tenemos publicados 26,937 insertos. Por tipo: 22,598 de torneado, 2,171 de fresado y 1,609 de ranurado y tronzado. 2,193 con designación CNMG.
Tenemos publicados 2,830 insertos. Por tipo: 1,890 de torneado, 588 de ranurado y tronzado y 225 de boreado.
Tenemos publicados 334 insertos. Por tipo: 162 de roscar, 113 para broca indexable y 39 de forma especial.
 Foto de referencia
Tenemos publicados 6,237 insertos. Por tipo: 3,916 de torneado, 1,470 de ranurado y tronzado y 431 de fresado. 192 con designación CNMG.
Tenemos publicados 177 insertos. Por tipo: 129 de ranurado y tronzado, 26 de fresado y 20 de torneado.
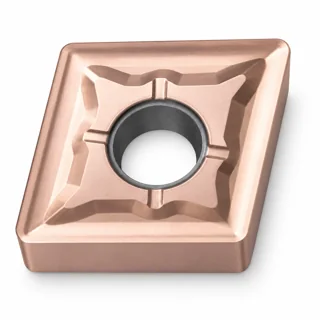 Foto de referencia
Tenemos publicados 2,861 insertos. Por tipo: 2,852 de torneado, 6 de boreado y 3 de fresado. 419 con designación CNMG.
Tenemos publicados 602 insertos. Por tipo: 518 de torneado, 71 de boreado y 11 de fresado.
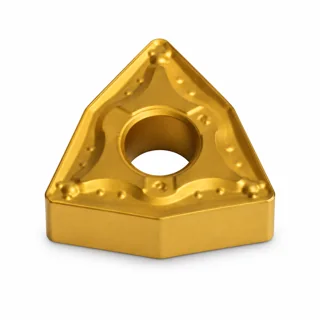 Foto de referencia
Tenemos publicados 10,779 insertos. Por tipo: 5,735 de torneado, 2,704 de fresado y 1,371 de ranurado y tronzado. 746 con designación CNMG.
Marcas en el orden en que más las piden nuestros clientes. Las cifras se cuentan del catálogo publicado al generar esta página.