Operación · Ranurado y tronzado
¿Qué inserto uso para ranurar y tronzar?
Para ranurar o tronzar en el torno, use un inserto angosto en portainserto enterizo o en hoja, con el filo a la altura del centro y el menor voladizo posible. El ancho lo pone la ranura o el diámetro de la barra; el grado y la velocidad, el material. Abajo, el arranque por material con su fuente.
Vea también: ranurado y tronzado: qué inserto y portainserto usar.
¿Quiere entender por qué? Cuándo usar cada inserto y portainserto, qué ancho va con cada diámetro y cómo se controla el pezón están en la guía de ranurado y tronzado en el torno; las formas de inserto, en tipos de insertos, y el resto del torneado, en la guía de torneado.
Elija por tipo de trabajo
Lo primero que decide la herramienta es dónde va la ranura y qué tan hondo hay que llegar. Elija su caso:
- Ranura exterior en el diámetro de afuera: sellos, desahogos. Portainserto enterizo, el más rígido.
- Ranura interior dentro de un barreno. Barra de ranurar con refrigerante por dentro; empiece del lado del fondo.
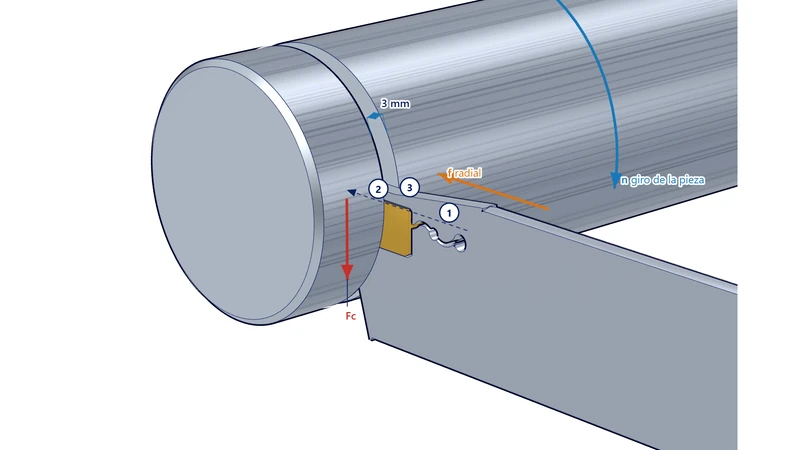
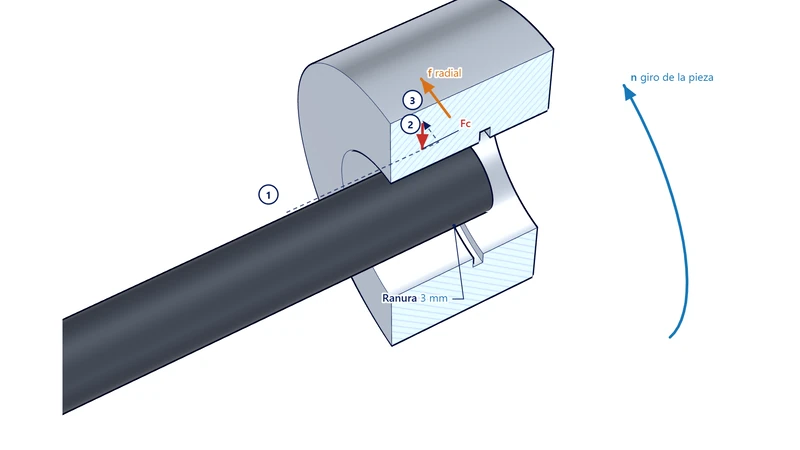
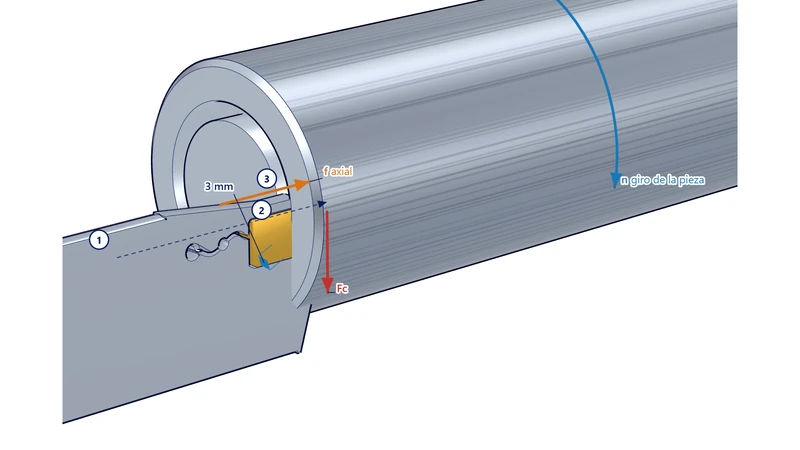
- Ranura frontal en la cara, a lo largo del eje. Portainserto curvo, elegido por el diámetro de la primera entrada.
- Tronzado de barra separar la pieza de la barra. Portainserto de tronzado o hoja en su bloque para diámetros grandes.
- Tronzado de tubo el alcance es el grueso de la pared; inserto angosto y filo agudo para que el anillo no se doble.
- Ranura para anillo de retención DIN 471 en eje y DIN 472 en barreno: inserto de ranura recta o de tres filos del ancho del anillo. La guía de medidas de ranura está en preparación.
Selector guiado: trabajo y material → inserto con existencia
Si prefiere que le armemos el listado, elija el trabajo y el material; el asesor le pide el diámetro y el ancho, y le devuelve la velocidad, el avance y los insertos y portainsertos que tenemos:
- Elija la operación: ranurado y tronzado.
- Elija el trabajo:
- Elija el material:
- Escriba el diámetro de la pieza y el ancho de la ranura.
- Revise rpm, avance, avance al centro y el listado con existencia.
¿Qué inserto uso en cada material?
Lo que no cambia con el material: el filo a la altura del centro dentro de ±0.1 mm, el portainserto a escuadra con la pieza, el refrigerante llevado a la punta y el ancho según la ranura o, al tronzar, según el diámetro de la barra (tabla de anchos en la guía). Lo que sí cambia es el grado, el filo y la velocidad. Las velocidades de abajo son las que imprimen Kyocera para su inserto KGD y Sumitomo para su serie GND, ambos de ranurar y tronzar; si su inserto tiene renglón propio en el catálogo de su marca, mande ese renglón.
| Ancho del inserto | Filo de uso general (GM), f (mm/rev) | Filo de avance bajo (GL), f (mm/rev) |
|---|---|---|
| Menos de 3 mm | 0.05 a 0.18 (centro ≈ 0.10) | 2.4 mm: 0.04 a 0.13 (centro ≈ 0.07) |
| 3 a 4 mm | 0.07 a 0.20 (centro ≈ 0.13) | 0.04 a 0.15 (centro ≈ 0.09) |
| 5 a 6 mm | 0.10 a 0.25 (centro ≈ 0.16) | 0.05 a 0.18 (centro ≈ 0.11) |
| 8 mm | 0.15 a 0.30 (centro ≈ 0.21) | — |
Leído de la gráfica de avance del catálogo de ranurado de Kyocera, folio G44, para portainserto con CDX de 17 mm o menos. Es avance de entrada de frente; al tronzar, el mismo avance hasta los últimos milímetros y luego menos (vea abajo). En inoxidable y superaleaciones, parta de la parte baja.
Acero al carbono y aleado (P)
Inserto: carburo recubierto. Para tronzar, un grado PVD tenaz, porque al final del corte la velocidad cae a cero; para ranurar a más velocidad, CVD. Filo con rompevirutas que angosta la viruta para que no roce las paredes. Refrigerante a la punta.
| Fuente | Grado | vc (m/min) |
|---|---|---|
| Kyocera KGD, acero al carbono (folio G44) | PR1225, primera opción | 80 a 200 |
| Kyocera KGD, acero aleado tipo SCM (folio G44) | PR1225, primera opción | 70 a 180 |
| Sumitomo GND, acero al carbono y aleado (folio F21) | AC8025P | 80 a 250 |
| Sumitomo GND, acero al carbono y aleado (folio F21) | AC5025S, AC530U, AC1030U | 50 a 200 |
Como referencia del material, los datos de torneado en parámetros de torneado en acero; para ranurar y tronzar, quédese en el rango de esta tabla.
Acero inoxidable (M)
Inserto: PVD con filo agudo y el más angosto que aguante sin vibrar. La regla que más pesa es el avance constante: si el filo se queda rozando en el fondo, el inoxidable se endurece y se pega material al filo. Refrigerante a presión a la punta.
| Fuente | Grado | vc (m/min) |
|---|---|---|
| Kyocera KGD (folio G44) | PR1535, primera opción | 60 a 150 |
| Sumitomo GND (folio F21) | AC8035P, AC830P; AC5015S, AC520U | 70 a 150 |
| Sumitomo GND (folio F21) | AC5025S, AC530U, AC1030U | 50 a 150 |
Referencia del material: parámetros de torneado en inoxidable.
Fundición gris y nodular (K)
Inserto: carburo recubierto resistente al desgaste. La viruta de la fundición gris sale corta y se evacua fácil; lo que gasta el filo es el polvo abrasivo, así que revise las esquinas antes de que la ranura salga fuera de medida.
| Fuente | Grado | vc (m/min) |
|---|---|---|
| Kyocera KGD, fundición gris y nodular (folio G44) | PR1215, primera opción | 100 a 200 |
| Sumitomo GND (folio F21) | AC8025P, AC425K | 80 a 200 |
| Sumitomo GND (folio F21) | AC5015S, AC520U | 60 a 200 |
Referencia del material: parámetros de torneado en fundición.
Aluminio y no ferrosos (N)
Inserto: carburo sin recubrir y pulido, con recubrimiento DLC, o PCD para series largas. Filo agudo con rompevirutas para aluminio; si la viruta no se rompe, picotee. No use aquí los grados de acero: el aluminio se pega al recubrimiento.
| Fuente | Grado | vc (m/min) |
|---|---|---|
| Kyocera KGD, aleación de aluminio (folio G44) | PDL015 (DLC), primera opción | 200 a 500 |
| Kyocera KGD, aleación de aluminio (folio G44) | GW15 (carburo sin recubrir) | 200 a 450 |
| Kyocera KGD, latón (folio G44) | KPD001 (diamante), primera opción | 200 a 800 |
| Sumitomo GND, no ferrosos (folio F21) | H10, DL1500 | 150 a 300 |
Kyocera imprime hasta 2,000 m/min con KPD001 en aluminio; en la práctica el tope lo pone el husillo de su torno.
Titanio y superaleaciones (S)
Inserto: grado tenaz de filo agudo, PVD o sin recubrir en titanio, con velocidad baja y refrigerante a presión: el calor se queda en el filo. Avance en la parte baja del rango y sin pausas en el fondo.
| Fuente | Grado | vc (m/min) |
|---|---|---|
| Sumitomo GND, aleaciones exóticas (folio F21) | AC5015S, AC520U | 20 a 80 |
| Sumitomo GND, aleaciones exóticas (folio F21) | AC5025S, AC530U, AC1030U | 20 a 60 |
La tabla de Kyocera para KGD no trae renglón de superaleaciones. Referencia del material: parámetros de torneado en superaleaciones.
Acero templado (H)
Inserto: CBN, en ranuras de acabado poco hondas. Kyocera imprime para su KGD con CBN KBN05M, en materiales de alta dureza, de 80 a 150 m/min (folio G44), y con KBN570, en sinterizados ferrosos, de 100 a 250 m/min. Sumitomo, para sus insertos de CBN de la serie GWB, imprime en acero templado de 80 a 120 m/min y de 0.04 a 0.08 mm/rev (folio F67). Tronzar a fondo una pieza templada es otro caso: díganos la dureza y el diámetro en el asesor.
Cómo evitar vibración y rotura al tronzar
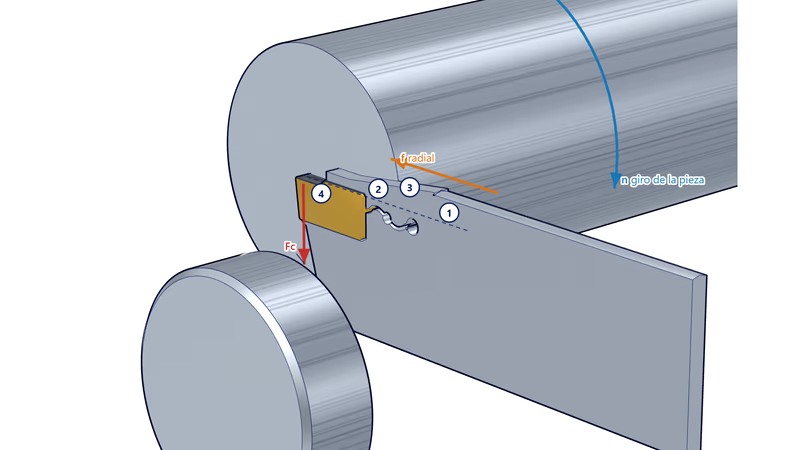
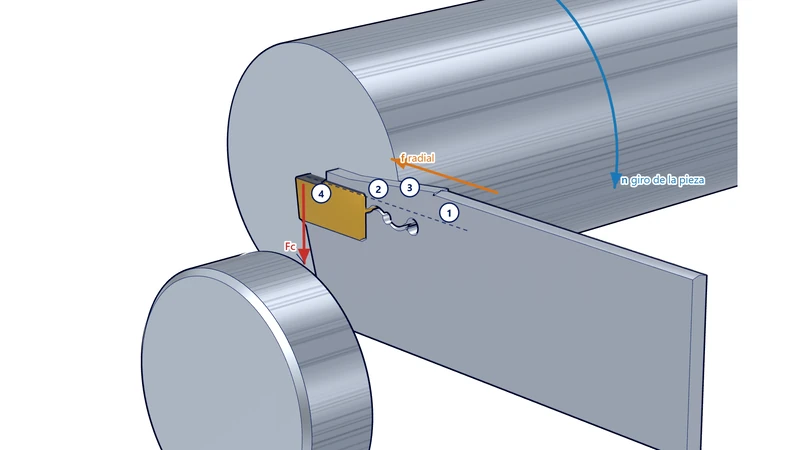
Casi todos los insertos de tronzar se rompen en los últimos milímetros: cerca del centro el diámetro tiende a cero, la velocidad de corte también, y si el avance sigue igual el filo deja de cortar y empuja. Lo demás es rigidez:
- Voladizo mínimo: saque la hoja solo el radio de la barra más un margen. La flexión crece con el cubo de lo que sale; si tiene que salir mucho, use una hoja más alta y baje el avance.
- Filo al centro: dentro de ±0.1 mm. Abajo deja núcleo y la fuerza sube; arriba, el flanco roza y choca con el núcleo. Con voladizo largo, ajústelo en la parte alta del rango, porque al cortar la fuerza baja la punta.
- Cerca del chuck: entre más lejos tronce, más se dobla y vibra la pieza.
- Velocidad constante con tope: programe G96 con un tope de revoluciones; cerca del centro la máquina llega al tope y la velocidad de corte cae.
- Reduzca el avance al centro: en los últimos 2 o 3 mm, o desde que la máquina llega al tope, baje el avance a la mitad o hasta la cuarta parte. Sumitomo indica en su folio F21 bajarlo a cerca del 30 a 50% cerca del centro.
- Deje caer la pieza: pare el avance un poco antes del centro o tome la pieza con el contrahusillo. Con el contrapunto puesto la pieza no tiene por dónde caer, el corte se cierra sobre la hoja y rompe el inserto.
- Ni muy poco avance: un avance tan bajo que el filo roza también hace vibrar. Con voladizo largo, prefiera filo recto: el filo con ángulo empuja la hoja de lado.
¿Cuánto tarda en tronzar una barra?
Con G96 la máquina sube las revoluciones al bajar el radio hasta llegar al tope; de ahí al centro gira constante. Ejemplo en acero, barra de Ø50 mm, inserto de 2 a 2.5 mm, 120 m/min, 0.10 mm/rev y tope de 3,000 rpm: arranca a 764 rpm, llega al tope a 6.4 mm del centro y tarda 9.2 s en ese tramo más 1.3 s en el último: 10.5 s. Con el avance a la mitad en los últimos 2.5 mm, 11.0 s.
Mientras la máquina no llega al tope, el tiempo es t = π (R² − r²) / (1000 · vc · f) × 60, con R y r en mm. La calculadora de velocidad y avance le da las revoluciones de arranque para su diámetro.
Insertos y portainsertos que tenemos
Hoy hay 5,288 insertos y 3,925 portainsertos de ranurado y tronzado con existencia consultable en el catálogo:
Operaciones de ranurado y tronzado
- Insertos de ranurado y tronzado: 5,288 códigos, de Sumitomo (1,609), Vargus (1,541), Kyocera (1,470), NTK (493), Horn (129), Ingersoll (28) y Spectool (18).
- Portainsertos y hojas de ranurado y tronzado: 3,925 códigos, de Kyocera (2,284), Vargus (691), Sumitomo (517), NTK (415), Heule (11), Horn (5) e Ingersoll (2).
- Portainsertos de tronzado, con cabeza angosta para llegar al centro, y hojas portainsertos para barras grandes.
- Portainsertos de ranurado frontal, curvos, por rango de diámetro, y de ranurado y torneado lateral.
En el listado el ancho no tiene filtro propio: búsquelo por la designación del fabricante, que lo lleva, o mándenos el dibujo de la ranura por el asesor.
Véalo en video
Problemas frecuentes al ranurar y tronzar
Las fallas de esta operación casi siempre vienen de la rigidez, de la altura del filo o del avance al final del corte:
- El inserto se rompe al final: no se bajó el avance cerca del centro, o la pieza golpeó el filo al caer. Menos avance en los últimos milímetros y detener antes del centro. Filo roto.
- Vibra o chilla: voladizo largo, hoja baja, filo fuera del centro o avance tan bajo que roza. Vibración.
- La viruta se atora en la ranura: avance fuera de la ventana del rompevirutas o poco refrigerante; ajuste el avance, picotee y lleve refrigerante a presión. Problemas de viruta.
- Pezón al centro o cara cóncava: filo fuera de altura, avance sin bajar al final, hoja chueca o esquina gastada. Acabado y medida.
La tabla completa de causa y remedio está en la guía de ranurado y tronzado y en problemas al maquinar.
Catálogos, normas y créditos de los modelos 3D de esta página: Fuentes y créditos.
Preguntas frecuentes
¿A qué velocidad y avance se tronza acero?
Para un inserto de ranurar y tronzar en acero al carbono, Kyocera imprime de 80 a 200 m/min con PR1225 y Sumitomo de 80 a 250 con AC8025P. El avance depende del ancho: con inserto de menos de 3 mm, de 0.05 a 0.18 mm/rev, alrededor de 0.10. En los últimos 2 o 3 mm, bájelo a la mitad o menos.
¿Cuánto bajo el avance al llegar al centro?
A la mitad o hasta la cuarta parte, en los últimos 2 o 3 mm antes del centro o desde que la máquina llega al tope de revoluciones. Sumitomo pide bajarlo a cerca del 30 a 50%. En una barra de 50 mm a 0.10 mm/rev eso suma medio segundo al ciclo y salva el inserto.
¿Cómo se tronza un tubo?
Igual que una barra, pero el alcance que necesita es el grueso de la pared más un margen, no el radio. La pared cede con poca fuerza y al final el anillo se dobla en lugar de cortarse; por eso conviene el inserto más angosto que aguante sin vibrar y un filo agudo, con el avance bajado al terminar la pared.
¿Anillo DIN 471 o DIN 472?
DIN 471 es el anillo exterior, para eje: se abre para montarlo en una ranura del eje. DIN 472 es el interior, para barreno: se cierra para meterlo en una ranura dentro del agujero. Ambos se piden por el diámetro del eje o del barreno; un DIN 471 de 45 mm va en ranura de 42.5 mm.
¿Se puede ranurar en la fresadora?
Sí, cuando la pieza no gira: la ranura se hace con una fresa de disco de insertos o con una sierra o disco de ranurar montado en su árbol. En el torno se ranura con inserto; en la fresadora, con disco. Vea las fresas de disco de insertos y las sierras y discos de ranurar.
¿No sabe cuál elegir?
Díganos el material, el diámetro de la pieza y el ancho y la profundidad de la ranura, y le devolvemos el inserto, el portainserto, la velocidad y el avance, con lo que tenemos en existencia. Trabajamos más de 50 marcas, con presencia en todo México y matriz en Monterrey.
Fuentes
- Kyocera. Catálogo de herramientas de ranurado, sección G (edición en japonés), folio G44: inserto KGD, velocidad de corte recomendada por material y grado, y gráfica de avance por ancho de inserto (pieza S50C).
- Sumitomo Electric Hardmetal. Catálogo general, sección F Grooving / Cut-off / Threading Tools, folio F21: serie GND, velocidad de corte recomendada por material y grado, y reducción de avance cerca del centro al tronzar; folio F67: serie GWB de CBN, condiciones en acero templado.
- AHNSA. Ranurado y tronzado: cuándo usar cada herramienta (guía, 16 de octubre de 2026): altura al centro, voladizo, avance al final, tubo, grado por grupo ISO.
- DIN 471 y DIN 472: anillos de retención para ejes y para barrenos.
- ISO 513: clasificación de materiales de pieza en los grupos P, M, K, N, S y H.