Operación · Boreado
¿Qué herramienta uso para borear?
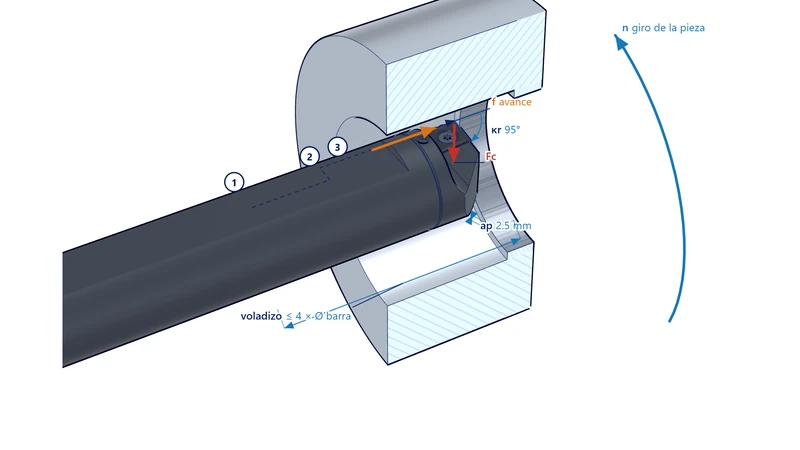
En el torno se borea con barra: de acero si el voladizo no pasa de unas 4 veces su diámetro, de zanco de carburo hasta 6 o 7 y antivibratoria más allá. En el centro de maquinado, cabezal de dos filos para desbastar y de un filo con ajuste fino para la medida. Si pide H7 en medida estándar, rima.
Vea también: barras de boreado y voladizo · mandrinado.
¿Quiere entender por qué? El voladizo, el diámetro mínimo, el inserto y los cabezales están explicados a fondo en barras de boreado y voladizo; cuándo conviene la rima, en cuándo rimar un barreno, y las dos juntas, en rimas y boreado.
Elija por máquina y diámetro
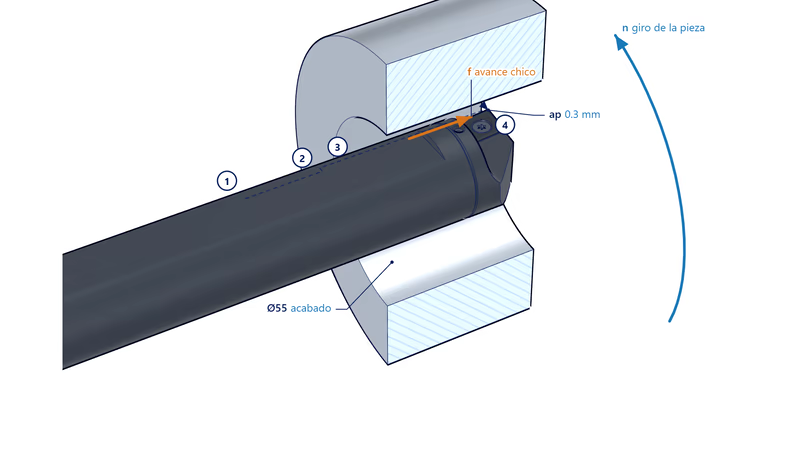
Lo primero que decide la herramienta es quién gira. En el torno gira la pieza y la barra queda fija en la torreta: manda el voladizo. En el centro de maquinado gira la herramienta: manda si va a desbastar o a dar la medida final. La rima entra cuando el barreno ya está en su lugar y solo falta la tolerancia.
En el torno: la barra según el voladizo
- Barra de acero Uso general, con voladizo de hasta unas 4 veces el diámetro de la barra. La más económica y la que aguanta mejor los golpes.
- Barra de zanco de carburo Barrenos chicos y hondos: de 6 a 7 veces su diámetro. Flexiona mucho menos que el acero, pero es frágil en corte interrumpido.
- Barra antivibratoria Cuando el voladizo pasa de lo que aguanta el carburo. Lleva un amortiguador por dentro y trabaja entre un voladizo mínimo y uno máximo que da su ficha.
La barra más gruesa que quepa, con paso para la viruta: como referencia, que su diámetro mínimo de barreno (Dmin) quede de 10 a 20% abajo del barreno. Para Ø40 mm suele ser una barra de 25 mm.
En el centro de maquinado: cabezal o rima
- Cabezal de desbaste de doble filo Quita mucho material por pasada en barrenos fundidos, forjados o taladrados, hasta IT9. Con los filos a la misma altura avanza el doble; escalonados, se reparten la profundidad.
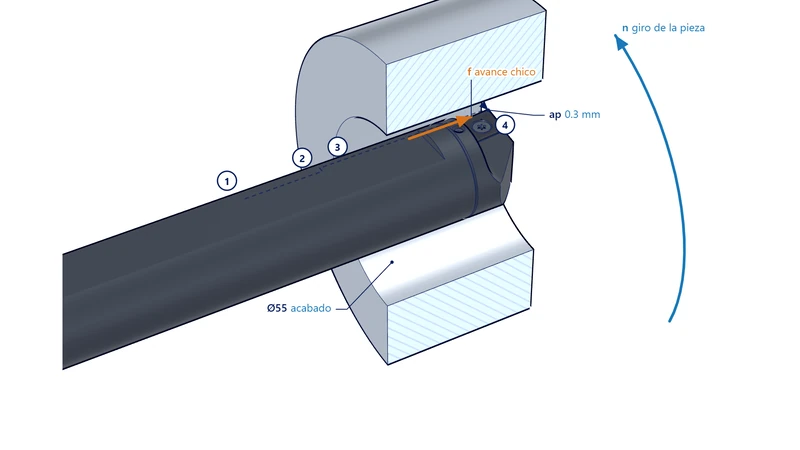
- Cabezal de acabado Un filo con ajuste fino para la medida final, de IT6 a IT8, con menos de 0.5 mm de sobrematerial por lado. En el EWN de BIG DAISHOWA, cada división mueve 0.01 mm en el diámetro.
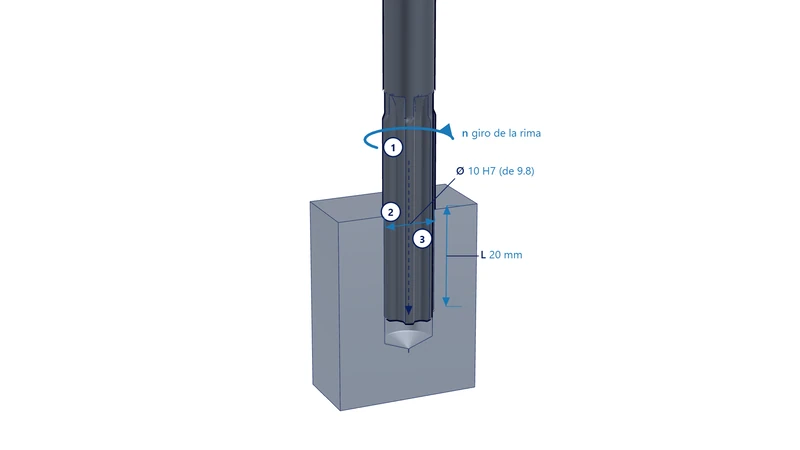
- Rima Medida estándar, tolerancia H7 y muchas piezas iguales, con el barreno ya bien ubicado. Copia el barreno: no corrige posición ni rectitud.
Selector guiado: máquina, material y diámetro → herramienta con existencia
Si prefiere que le armemos el listado, elija la máquina y el material; el asesor le pide el diámetro, la profundidad y la tolerancia, y le devuelve la herramienta, las revoluciones y el avance:
- Elija la operación: boreado.
- Elija la máquina:
- Elija el material:
- Escriba el diámetro, la profundidad y la tolerancia del barreno.
- Revise la herramienta sugerida, rpm, avance y el listado con existencia.
¿Cuánto voladizo aguanta cada barra y cómo evito que vibre?
El voladizo se mide en veces el diámetro de la barra (L/D), no del barreno. Como la flexión crece con el cubo del voladizo y baja con la cuarta potencia del diámetro, al doble de voladizo la barra se dobla ocho veces más. Pasado su límite, vibra.
| Barra | L/D máximo | Fuente |
|---|---|---|
| Acero | 4 | Kyocera, catálogo general v26.2, folio F63 (barra S-SCLC-A); la guía da 3 a 4 |
| Acero de alta rigidez | 5.5 | Kyocera, mismo catálogo, folio F62 (barra A/S-SCLC-AE) |
| Zanco de carburo | 7 | Kyocera, mismo catálogo, folio F68 (barra C-SCLC); la guía da 5 a 6 como referencia |
| Antivibratoria de acero | De 7 a 10, según el modelo; las delgadas, menos | Kyocera, barras antivibratorias KAV, sección F (catálogo japonés, p. 3). Cada modelo trae su máximo en su ficha |
| Cabezal con amortiguador (centro de maquinado) | 6 en el ejemplo del catálogo | BIG DAISHOWA, catálogo general vol. 15, p. 17: Ø68 mm a 408 mm de hondo, en fundición nodular, sin vibrar a 150 m/min |
Al ranurar o roscar por dentro, menos: de 2 a 3 veces en acero y unas 5 en carburo. Ejemplo con barra de 25 mm en un barreno de 40 mm: a 80 mm de hondo son 3.2 veces y alcanza una de acero; a 120 mm, 4.8, y ya pide carburo; a 150 mm, 6, y conviene antivibratoria.
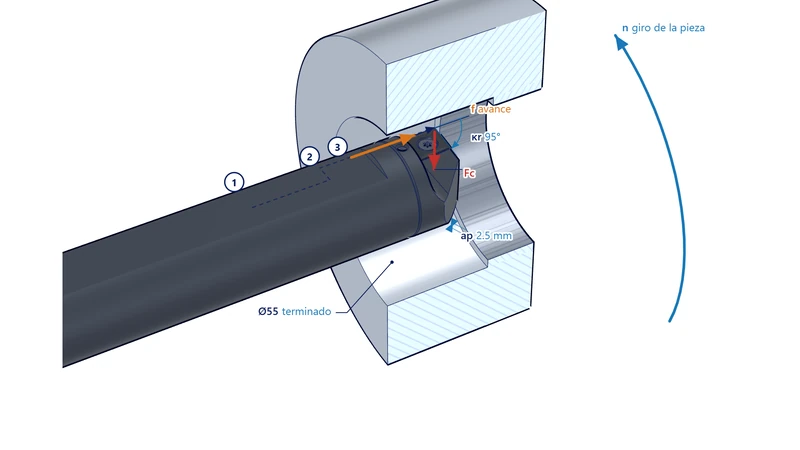
Para que no vibre: la barra más corta y gruesa que quepa, sujeta en buje partido al menos 4 veces su diámetro; inserto positivo con ángulo de 90° a 95° y radio de punta de 0.4 mm o menos; una profundidad mayor que el radio, para que el filo corte y no roce, y, si aun así chilla, menos velocidad. Todo el detalle, con figuras, en el voladizo de una barra de boreado.
¿Qué tolerancia necesita: borear o rimar?
Rime si el barreno ya está en su lugar, la medida es estándar y pide H7 en muchas piezas: es lo más rápido y repetible. Boree si hay que corregir posición o rectitud, si la medida es especial o si el diámetro es más grande que las rimas que hay.
| Camino | Tolerancia | Corrige posición |
|---|---|---|
| Cabezal de desbaste | Hasta IT9 | Sí |
| Barra de boreado o cabezal de acabado | IT7 a IT9; IT6 con cabezal de boreado fino | Sí |
| Rima de máquina | IT7 (H7); IT6 con rima de carburo de precisión | No: copia el barreno |
Para rimar Ø10 H7 se deja unos 0.2 mm en el diámetro: broca de 9.8 mm. Qué significan H7 y los grados IT, con sus micras por diámetro, en ajustes y tolerancias ISO 286; la rima, el sobrematerial y la velocidad, en cuándo rimar un barreno.
¿Qué uso para borear cada material?
En el torno, el inserto y el grado se eligen por el grupo ISO del material igual que al tornear por fuera, con la barra que pida el voladizo. En el centro de maquinado, los datos de arranque son los que imprime BIG DAISHOWA para sus cabezales EWN41 (acabado) y SW41 (desbaste), con 103 mm de profundidad efectiva. La profundidad va en el diámetro.
| Material | Qué cuidar | Acabado EWN41: inserto, vc, profundidad, f | Desbaste SW41: grado, vc, profundidad, f |
|---|---|---|---|
| P · acero al carbono y aleado | Viruta larga: rompevirutas que la quiebre y refrigerante por dentro | r 0.2, T1500A · 200 m/min · 0.20 mm · 0.06–0.12 mm/rev | Al carbono: CW20PA · 200 m/min · 3.5–5.0 mm · 0.30–0.40 mm/rev. Aleado: CW15KA · 180 · 4.0–6.5 · 0.35–0.45 |
| M · inoxidable | Se endurece si el filo roza: profundidad mayor que el radio y avance parejo | r 0.2, AC520U · 160 · 0.20 · 0.06–0.12 | CW20PA · 180 · 3.0–4.5 · 0.25–0.35 |
| K · fundición | Viruta corta y abrasiva; admite de 10 a 20% más voladizo que el acero | Gris: r 0.4, H1 · 160 · 0.20 · 0.10–0.20. Nodular: r 0.4, H1ZX · 120 · 0.15 · 0.10–0.15 | Nodular: CW15KA · 100 · 3.0–5.5 · 0.30–0.40 |
| N · aluminio | Se pega al filo: filo agudo y pulido, o PCD | r 0.4, DA2200 · 800 · 0.20 · 0.12–0.20 | — |
| S · titanio y superaleaciones | El calor se queda en el filo: velocidad baja y refrigerante abundante | — | — |
| H · templado | CBN y profundidad chica, solo en acabado | r 0.4, BN2000 · 100 · 0.10 · 0.08–0.12 | — |
Fuente: BIG DAISHOWA, catálogo general vol. 15, folio A129 para acabado y folio A126 para desbaste; el ajuste de voladizo en fundición, folio A135. Donde hay guion, esa tabla no trae el material para ese cabezal. Con barra más larga, la velocidad baja: BIG DAISHOWA pone el ejemplo de un barreno de 45 mm con 182 mm de voladizo a unos 118 m/min (folio A135).
Ejemplo: acabar Ø40 mm en acero al carbono con EWN41 a 200 m/min y 0.08 mm/rev da 1,592 rpm y 127 mm/min. Haga el cálculo con sus datos en la calculadora de velocidad y avance.
En el torno: parta del renglón del inserto en su catálogo, como en torneado exterior, y bájelo si el voladizo es largo: acero, inoxidable, fundición y superaleaciones.
Herramientas de boreado que tenemos
Hoy hay 5,091 herramientas de boreado y 4,938 rimas con existencia consultable en el catálogo, filtrables por diámetro mínimo de barreno, zanco, marca y material ISO:
Operaciones de boreado
- Barras de boreado: 2,659 códigos; de acero, 322; de carburo, 106; antivibratorias, 40 (no todas traen el material en su ficha).
- Cabezales de boreado, de desbaste y de acabado: 115 códigos.
- Micro-unidades de ajuste fino: 54 códigos.
- Sistemas modulares y extensiones: 179 códigos.
- Insertos de boreado, para barrenos chicos y de CBN o PCD: 1,097 códigos.
- Rimas de carburo (2,805), de acero rápido (1,493) y de cabeza intercambiable (636).
Todo el boreado, en barras de boreado y cabezales; todas las rimas, en rimas. Trabajamos más de 50 marcas, con presencia en todo México y matriz en Monterrey.
Véalo en video
Problemas frecuentes al borear
Casi todo lo que sale mal al borear viene del voladizo, de la viruta o de la sujeción. Los cuatro casos más comunes:
- Vibra o chilla: voladizo largo para el material de la barra, radio de punta grande o pasada tan fina que roza. Barra más corta y gruesa, de carburo o antivibratoria, radio chico y más profundidad. Vibración.
- El barreno sale ovalado: casi siempre la sujeción; el chuck de tres mordazas deforma la pieza al apretar y al soltarla regresa. Menos apriete en el acabado y mordazas blandas o de segmento. Sujeción de pieza.
- Sale chico o cónico: la radial aleja la barra de la pared, el filo se gastó o la fuerza cambia a lo largo del barreno. Ángulo cerca de 90°, inserto positivo y una pasada de acabado ligera repetida sin mover la medida. Acabado y medida.
- Rayas o inserto roto: viruta atrapada entre la barra y la pared. Mejor rompevirutas, refrigerante por dentro y una barra que deje paso. Problemas de viruta.
La tabla completa de causa y remedio está en problemas típicos al borear y en problemas al maquinar.
Catálogos, normas y créditos de los modelos 3D de esta página: Fuentes y créditos.
Preguntas frecuentes
¿Qué barra uso para un barreno de 20 mm con 80 mm de fondo?
Una barra de 16 mm, que cabe desde 18 mm de barreno, saldría unos 85 mm: más de 5 veces su diámetro. A esa salida una de acero vibra, porque se recomienda hasta 3 o 4 veces; conviene una de zanco de carburo, que Haas admite hasta 5 veces y la tabla de nuestra guía de barras de boreado hasta 6.
¿Por qué el barreno sale ovalado?
Casi siempre por la sujeción: el chuck de tres mordazas deforma la pieza al apretar, se borea redonda y al soltarla regresa con forma de triángulo. Empeora entre más delgada es la pared y más fuerte el apriete. Baje el apriete para el acabado, use mordazas blandas o de segmento y después revise husillo y barra.
¿Mandrinar y borear es lo mismo?
Sí. Mandrinar es la palabra del diccionario y de los catálogos traducidos en España; en los talleres de México se dice borear, del inglés boring. Las dos nombran la misma operación: agrandar y terminar con un filo un barreno que ya existe. Rimar, en cambio, es otra operación con otra herramienta.
¿Cuánto mueve cada división del cabezal de acabado?
Depende del cabezal y viene en su manual. En el cabezal EWN de BIG DAISHOWA, cada división del disco mueve 0.01 mm en el diámetro (0.005 mm en el EWN 2-50XL) y entre dos marcas se ajusta a micras. Como la escala lee diámetro, para quitar 0.02 mm por lado se giran cuatro divisiones.
¿A qué velocidad se borea con cabezal de acabado?
BIG DAISHOWA imprime, para su cabezal EWN41 en acero al carbono, 200 m/min, 0.20 mm en el diámetro y de 0.06 a 0.12 mm por vuelta con inserto de radio 0.2; en inoxidable, 160 m/min, y en aluminio con diamante, 800. En Ø40 mm y acero, 1,592 rpm. Con más voladizo, menos velocidad.
¿No sabe cuál elegir?
Díganos la máquina, el material, el diámetro, la profundidad y la tolerancia del barreno, y le devolvemos la barra, el cabezal o la rima, con las revoluciones, el avance y lo que tenemos en existencia.
Fuentes
- BIG DAISHOWA. Catálogo general vol. 15: cabezal EWN (p. 16), cabezal con amortiguador (p. 17), condiciones de desbaste SW41 (folio A126), de acabado EWN41 (folio A129) y voladizo contra velocidad (folio A135).
- BIG DAISHOWA. Operating instruction 112.10, Fine boring heads with fine adjustment EWN (PDF).
- Kyocera. Catálogo general v26.2: voladizo máximo de las barras de boreado, folios F62, F63 y F68.
- Haas Automation. Carbide vs Steel Boring Bars (PDF).
- Görög, A. y Görögová, I. (2018). Research of the influence of clamping forces on the roundness deviations of the pipes turned surface. Research Papers, Faculty of Materials Science and Technology in Trnava, vol. 26, núm. 42.
- Real Academia Española. Diccionario de la lengua española, «mandrinar».
- ISO 286: tolerancias de diámetros (grados IT). ISO 513: grupos de material P, M, K, N, S y H.