Guía técnica
Tipos de cortadores verticales: end mill de carburo
Cómo elegir el end mill por el material, la operación y la forma de la punta, con los 110,410 cortadores de carburo, HSS, CBN y PCD que AHNSA publica —filos, recubrimiento y largo—, cada tipo enlazado a su listado.
Actualizado el 3 de septiembre de 2026 · Por Mario Campos, Ing. Mecánico, y Horacio Campos, Ing. en Sistemas
Vea también: todas las fresas.
Qué es un cortador vertical y sus partes
El cortador vertical o end mill (también «fresa de punta» o «endmill») es la herramienta rotativa que corta con la punta y con el costado: hace ranuras, cajas, escalones, contornos y superficies 3D en fresadora o centro de maquinado. Sus partes: el zanco que se sujeta en el portaherramientas; el cuerpo con los filos en hélice y los canales por donde sale la viruta; y la punta, que define la forma del fondo (plana, bola o con radio).
Tipos de cortador por la punta
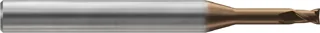
Imagen oficial del fabricante · Serie HPI88 Punta plana (cuadrada)
Ranuras, cajas y escalones con esquina a 90°; planeado y contorneado.

Imagen oficial del fabricante · Serie HPK47 Punta de bola (ball nose)
Superficies 3D, moldes y troqueles, radios de fondo y copiado.
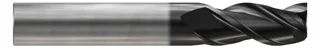
Imagen oficial del fabricante · Serie JAG97 Radio de esquina (bull nose)
Desbaste y acabado de cajas donde el plano pide un radio en el fondo.
| Punta | Para qué | A tomar en cuenta |
|---|---|---|
| Punta plana (cuadrada) | Ranuras, cajas y escalones con esquina a 90°; planeado y contorneado. | La esquina viva es la parte más débil del cortador: en desbaste pesado se despostilla antes. |
| Punta de bola (ball nose) | Superficies 3D, moldes y troqueles, radios de fondo y copiado. | Corta con la punta a velocidad casi nula en el centro; se trabaja inclinado o con pasadas finas. |
| Radio de esquina (bull nose) | Desbaste y acabado de cajas donde el plano pide un radio en el fondo. | El radio reparte el esfuerzo de la esquina: suele durar más que la punta plana en desbaste. |
¿Cuántos filos: 2, 3, 4, 5 o más?
| Filos | Material y operación | Por qué | Catálogo |
|---|---|---|---|
| 2 filos | Aluminio y no ferrosos; ranurado a lo ancho del cortador. | Canal amplio: mucho espacio para desalojar viruta larga. | Ver 20,830 |
| 3 filos | Aluminio con más avance; ranurado y contorneado. | Punto medio entre espacio para viruta y rigidez del núcleo. | Ver 8,444 |
| 4 filos | Acero, inoxidable y hierro fundido; contorneado y acabado. | Núcleo más grueso y rígido; el canal es menor, así que en ranurado profundo cuide la evacuación. | Ver 17,151 |
| 5 filos | Acero, inoxidable y aleaciones de alta temperatura en contorneado. | Más filos en corte al mismo tiempo: más avance por vuelta y mejor acabado en pasadas laterales. | Ver 4,275 |
| 6 filos o más | Acabado, materiales endurecidos y trayectorias de alta eficiencia. | Canales chicos: no son para ranurar a lo ancho ni para materiales de viruta larga. | Ver 4,656 |
Regla general: menos filos, más espacio para la viruta; más filos, más rigidez y más avance. Confirme el número de filos en el catálogo del fabricante para su operación.
¿Cortador de carburo o de HSS?
| Material | Cuándo conviene | Catálogo |
|---|---|---|
| Carburo (metal duro) | El cortador de carburo es el estándar en centro de maquinado: más duro y resistente al calor que el HSS, permite más velocidad y dura más. Es frágil: pide una máquina y un portaherramientas rígidos y poco descentramiento. | Ver 19,784 |
| Acero rápido (HSS) | Tenaz y económico de reafilar; perdona la vibración de fresadoras convencionales y montajes poco rígidos. Trabaja a menor velocidad que el carburo. | Ver 8,149 |
| CBN | Para aceros endurecidos en acabado, donde el carburo se desgasta pronto. | Ver 784 |
| PCD (diamante policristalino) | Para aluminio con silicio, compuestos, grafito y no ferrosos abrasivos; no para acero. | Ver 62 |
Recubrimientos y para qué material
| Recubrimiento | Para qué material | Catálogo |
|---|---|---|
| TiAlN | Acero, inoxidable y hierro fundido; aguanta alta temperatura y trabaja bien en seco. | Ver 4,202 |
| AlTiN | Como el TiAlN con más aluminio: más resistente al calor; aceros duros y aleaciones. | Ver 5 |
| AlCrN | Resistente al calor y al desgaste; aceros, inoxidable y aleaciones de alta temperatura. | Ver 118 |
| TiCN | Más duro que el TiN; aceros aleados y abrasivos a velocidad moderada. | Ver 1,883 |
| TiN | Dorado; uso general y HSS. Baja la fricción. | Ver 2,009 |
| ZrN | Baja afinidad con el aluminio: menos filo recrecido en aluminio y no ferrosos. | Ver 1 |
| DLC | DLC (carbono tipo diamante): muy liso y de baja fricción; aluminio, cobre, grafito y plásticos. No para acero. | Ver 428 |
| Sin recubrimiento | Sin recubrimiento, con el filo más agudo: aluminio y plásticos, donde el filo afilado importa más que la resistencia al calor. | Ver 1,980 |
Varios fabricantes venden sus recubrimientos con nombre propio (por ejemplo MUGEN COATING de NS TOOL o GSX de Sumitomo); en cada ficha va el nombre que usa el fabricante. «—» quiere decir que hoy no hay cortadores publicados con ese recubrimiento.
Qué cortador usar según el material (ISO)
| Grupo ISO | Materiales | Cortador que suele convenir |
|---|---|---|
| P Acero | Acero al carbono, aleado y para herramienta sin templar | Carburo; 4 filos (3 si ranura); TiAlN, AlTiN o AlCrN |
| M Inoxidable | Inoxidables austeníticos, ferríticos y martensíticos | Carburo; 4 o 5 filos, filo agudo; AlTiN o AlCrN |
| K Hierro fundido | Fundición gris, nodular y maleable | Carburo; 4 filos o más (viruta corta); TiAlN o TiCN |
| N No ferrosos | Aluminio, cobre, latón, plásticos y compuestos | Carburo pulido o HSS; 2 o 3 filos; sin recubrimiento, ZrN o DLC (PCD en aluminio con silicio) |
| S Superaleaciones | Titanio, Inconel y aleaciones de alta temperatura | Carburo; 4 a 6 filos, de preferencia hélice variable; AlTiN o AlCrN |
| H Endurecidos | Aceros templados y fundición endurecida | Carburo de grano fino o CBN; 4 a 6 filos o más; AlTiN o AlCrN |
Grupos de material según ISO 513. La columna de la derecha es una regla general de taller: el fabricante de cada cortador indica en su catálogo el grupo ISO y las condiciones de corte para las que lo diseñó.
Largo estándar, largo y extra largo
Por largo se venden en tres familias: estándar (corto), largo y extra largo. Cada cortador se describe con cuatro cotas (nomenclatura ISO 13399): diámetro de corte DC, largo de corte APMX, diámetro del zanco DCON y largo total OAL. La regla general es usar el más corto que alcance: la flexión del cortador crece muy rápido con el voladizo, y con ella la vibración, el mal acabado y el riesgo de romperlo. Cuando la pieza pide llegar hondo con un diámetro chico, conviene un cortador de cuello rebajado (filo corto y cuello más delgado que el diámetro de corte) antes que uno de filo largo. Para ubicar el cortador vertical entre las demás herramientas, vea los tipos de herramientas de corte.
Micro-cortadores
Los micro-cortadores (diámetro menor a 1 mm) se usan en moldes, electrodos, electrónica y dispositivos médicos. Piden husillo de altas revoluciones, muy poco descentramiento (portaherramientas de precisión o térmico) y pasadas ligeras; en ese tamaño el cortador casi siempre es de carburo y con cuello rebajado.

Cómo elegir un cortador en cinco pasos
Identifique el material
Ubique la pieza en su grupo ISO (P, M, K, N, S o H) con la tabla de arriba: de eso dependen el material del cortador, los filos y el recubrimiento.
Defina la operación
Ranurado a lo ancho, contorneado lateral, desbaste de cajas o acabado 3D. El ranurado pide canales amplios (menos filos); el contorneado admite más filos.
Escoja la punta
Plana para esquinas a 90°, radio de esquina para desbaste con fondo redondeado, bola para superficies 3D.
Elija el diámetro y el largo más corto que alcance
El diámetro lo da la pieza (ranura, radio interior más chico); el largo, la profundidad. Si tiene que llegar hondo con diámetro chico, busque cuello rebajado.
Elija el recubrimiento
AlTiN o TiAlN para acero e inoxidable; sin recubrimiento, ZrN o DLC para aluminio; confirme en la ficha del fabricante.
Preguntas frecuentes
¿Qué es un cortador vertical?
¿Qué diferencia hay entre un cortador de carburo y uno de HSS?
¿Cuántos filos debe tener un cortador para aluminio?
¿Cuántos filos debe tener un cortador para acero?
¿Qué recubrimiento conviene para acero inoxidable?
¿Cuándo usar un cortador de punta de bola?
¿Qué es un micro-cortador?
¿También va a roscar? Vea los tipos de machuelos.
Marcas de cortadores que recomendamos
Marcas con al menos 100 cortadores publicados; cada enlace abre el listado ya filtrado por la marca.
Tenemos publicados 1,347 cortadores, diámetros de 0.1 a 25 mm. Por punta: 663 planos, 138 de bola, 195 con radio de esquina.

Tenemos publicados 1,921 cortadores, diámetros de 0.1 a 63.5 mm. Por punta: 291 planos, 276 de bola, 1,089 con radio de esquina.
Tenemos publicados 28,190 cortadores, diámetros de 0.05 a 69.85 mm. Por punta: 630 planos, 5,697 de bola, 6,847 con radio de esquina.
Tenemos publicados 613 cortadores, diámetros de 0.1 a 20 mm. Por punta: 217 planos, 44 de bola.
Tenemos publicados 5,690 cortadores, diámetros de 0.2 a 39.7 mm.

Tenemos publicados 10,843 cortadores, diámetros de 0.01 a 25 mm. Por punta: 3,698 planos, 2,975 de bola, 2,892 con radio de esquina. Es la marca con más micro-cortadores publicados: 2,508 de menos de 1 mm, desde 0.01 mm. Ver micro-cortadores NS TOOL
Tenemos publicados 9,663 cortadores. Por punta: 1 planos, 2,008 de bola, 1,118 con radio de esquina.
Marcas en el orden en que más las piden nuestros clientes. Las cifras se cuentan del catálogo publicado al generar esta página.
Productos relacionados
- Fresa de carburo 54558 YG-1, Ø 1/8"
- Fresa de carburo 53565 YG-1, Ø 3/16"
- Fresa de carburo 54565 YG-1, Ø 3/16"
- Fresa de carburo 53573 YG-1, Ø 1/4"
- Fresa de carburo 53901 YG-1, Ø 1/4"
- Fresa de carburo 53579 YG-1, Ø 5/16"
- Fresa de carburo 53584 YG-1, Ø 3/8"
- Fresa de carburo 53584TE YG-1, Ø 3/8"
- Fresa de carburo 53902 YG-1, Ø 3/8"
- Fresa de carburo 53593 YG-1, Ø 1/2"
- Fresa de carburo 53593TF YG-1, Ø 1/2"
- Fresa de carburo 53598TE YG-1, Ø 3/4"