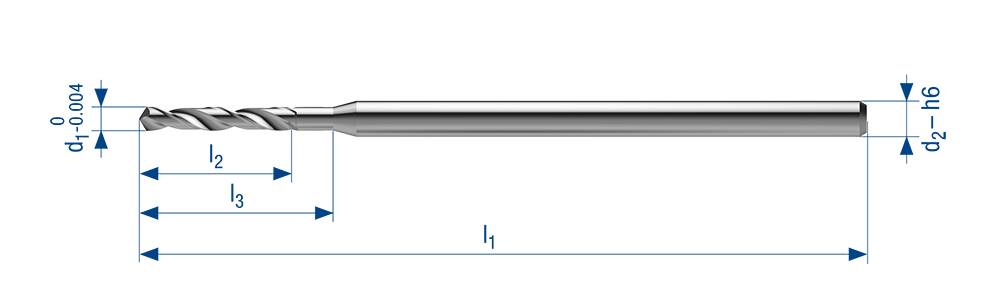
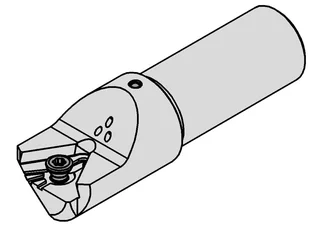
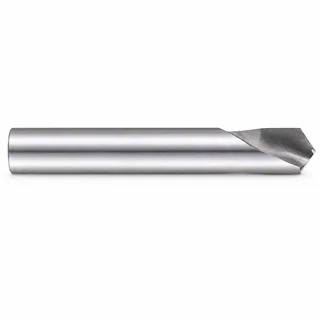
Imagen original del fabricante como referencia de la serie SPHINX 50699; no es una fotografía individual del código. Consultar sus dimensiones en el dibujo técnico.
40.50699.0165Broca enteriza de carburoø 1.65 mm · 6xD · Zanco 2.00 mm · L 38 mmDisponibilidad por confirmarVer ficha
Imagen oficial del fabricante · Serie Combined Drill & Countersinks, Holemaking & Threading (lista Combined Drill & Countersinks)
11002Broca-avellanadorø 0.015 pulgDisponibilidad por confirmarVer ficha
Foto de referencia. Serie MDE de Sumitomo, recreada a partir de la imagen oficial del catálogo. No es una fotografía del código elegido; proporciones y acabado pueden variar.
Una broca para metal se elige por cuatro cosas: el material de la broca, el material de la pieza, qué tan profundo es el barreno y qué tan exacto tiene que salir. En este listado hay 52,748 brocas enterizas de carburo, de acero rápido (HSS), de centros, de fondo plano y de barreno profundo. Así se escoge sin adivinar.
Cómo elegir
Carburo o acero rápido
El carburo corta varias veces más rápido y aguanta más calor, pero es frágil: pide máquina rígida, buen sujetador y poco descentrado. El acero rápido (HSS) perdona más: sirve en taladro de banco, en máquinas viejas y en lotes cortos. Si el barreno se hace en CNC y en producción, casi siempre conviene carburo.
La profundidad se mide en diámetros
El largo útil se da como múltiplo del diámetro: 3xD, 5xD, 8xD. Use la broca más corta que alcance el fondo; una broca larga flexiona más y sale menos derecha. Para barrenos muy profundos existen brocas de barreno profundo, que casi siempre piden refrigerante por el centro.
El ángulo de punta y el arranque
Las brocas HSS de uso general suelen traer punta de 118°; las de carburo, de 135° a 140°, que centran mejor. En superficies curvas o inclinadas marca primero con una broca de centros o de punteo para que la broca no se vaya de lado.
Recubrimiento según el material
El TiAlN aguanta el calor del acero y el inoxidable; el DLC y el filo sin recubrir funcionan mejor en aluminio, donde el material tiende a pegarse. Filtre por el material de su pieza (ISO P, M, K, N, S o H) y el listado le deja sólo las indicadas.
Para comparar HSS, cobalto, carburo y punta intercambiable, vea la guía de brocas para metal.
Tipos de brocas para metal
La diferencia principal está en el material de la broca: define qué tan rápido corta, qué tanto calor aguanta y qué tan rígida tiene que ser la máquina.
Brocas de acero rápido (HSS)
Las de uso general: baratas, tenaces y fáciles de reafilar. Son las indicadas para taladro de banco, taladro de mano, mantenimiento y lotes cortos en acero suave, aluminio y fundición.
Brocas de cobalto (HSS-Co)
Acero rápido aleado con cobalto, que conserva el filo a más temperatura. Son el paso siguiente cuando el HSS se quema: inoxidable, aceros aleados y materiales duros, todavía en máquinas convencionales.
Brocas de carburo sólido
Cortan varias veces más rápido y duran más, pero son frágiles: piden CNC, sujetador rígido y poco descentrado. Muchas traen refrigerante por el centro y recubrimiento para calor. Son las de producción.
Brocas de punta intercambiable
Un cuerpo de acero con una punta o inserto de carburo que se cambia cuando se gasta, sin reafilar. Convienen en diámetros medianos y grandes, donde una broca sólida de carburo sale cara.
Velocidad de corte orientativa para brocas
Velocidad de corte (Vc) en m/min, tal como la publica el fabricante, con refrigerante soluble en agua. Con aceite de corte no soluble, OSG indica bajarla: 20 % en las series HSS y HSS al cobalto citadas, 30 % en la de carburo. En barrenos profundos, reduzca velocidad y avance según la tabla de la serie. Para calcular las revoluciones: rpm = Vc × 1000 / (3.1416 × diámetro en mm).
Velocidad de corte orientativa para brocas
Material de la pieza
HSS
HSS al cobalto
Carburo sólido
Acero de bajo carbono
22–40
32–40
80–120
Acero al carbono (S45C)
16–30
22–30
80–160
Acero aleado (SCM)
12–25
20–25
80–120 (16–28 HRC); 60–90 (28–35 HRC)
Inoxidable (series 300 y 400)
sin dato en la serie citada
16–22
40–80
Fundición gris
22–40
32–40
80–120
Aluminio fundido
50–100
63–100
sin dato en la fuente
Fuente: OSG, catálogo global de brocas y machuelos (OSG_Global_Drilling_Threading_gc_1.pdf, sha256 2cccdb43…93a54a9): HSS serie V-SDR, pág. 567 del PDF; HSS al cobalto EX-HO-GDR, pág. 560; carburo ADO-3D, pág. 499.
Brocas por aplicación
Brocas de carburo
33,128 brocas enterizas de carburo para CNC y producción. Revise el largo en diámetros, si traen refrigerante por el centro y el recubrimiento. Con sujetador hidráulico o de contracción duran más que con un boquillero con descentrado.
9,015 brocas de acero rápido, incluidas las de acero rápido al cobalto. Son la opción para taladro de banco, mantenimiento y lotes cortos: aguantan mejor el golpe y el juego de la máquina que el carburo.
15,252 brocas indicadas para inoxidable (grupo ISO M). Busque punta de 135° o más y recubrimiento para calor, y mantenga el avance constante para que el filo corte en vez de rozar.
11,311 brocas indicadas para aluminio y no ferrosos (grupo ISO N). Funcionan mejor con canal pulido y ángulo de hélice alto, que sacan la viruta antes de que se pegue.
883 brocas escalonadas y de fondo plano. La escalonada hace en una pasada el barreno y su caja o chaflán, o varios diámetros seguidos; la de fondo plano deja el fondo recto, para asientos y barrenos que cruzan superficies inclinadas.
Es una broca enteriza de carburo sólido (carburo de tungsteno) para barrenar metal. Corta más rápido y dura más que una de acero rápido (HSS), pero necesita una máquina y una sujeción rígidas, como un centro de maquinado CNC.
¿Qué broca es mejor para metal: cobalto o carburo?
Depende de la máquina. En taladro de banco o de mano, cobalto: aguanta el golpe y el juego. En CNC y producción, carburo: corta más rápido y dura más, siempre que la sujeción sea rígida.
¿Qué significa 5xD en una broca?
Que la broca barrena hasta cinco veces su diámetro de profundidad. Una broca de 10 mm en 5xD llega a unos 50 mm.
¿Conviene carburo o cobalto para inoxidable?
En CNC y producción, carburo con recubrimiento para calor. En taladro de banco o para pocos barrenos, acero rápido al cobalto, que perdona más el juego de la máquina.
¿Qué broca uso antes de un machuelo?
La que da el diámetro de barreno para roscar. Para M10 x 1.5, por ejemplo, se usa 8.5 mm. Los machuelos formadores piden un barreno más grande que los de corte. La tabla completa, métrica, UNC y UNF, está en ahnsa.com/tabla-broca-para-machuelo.
¿Qué hago si no encuentro el código que busco?
Escríbanos por WhatsApp con el código o el diámetro y el largo que necesitas. En línea publicamos las marcas de mayor venta; otras marcas también se cotizan.
Información de esta categoría
Brocas para metal de carburo sólido y HSS: enterizas (incluye DLC, fondo plano y escalonadas), barreno profundo, centros y avellanadores. Filtre por diámetro, profundidad (xD), longitud de filo, zanco, ángulo de punta, refrigeración y material a maquinar. Tabla: qué broca usar para machuelear.