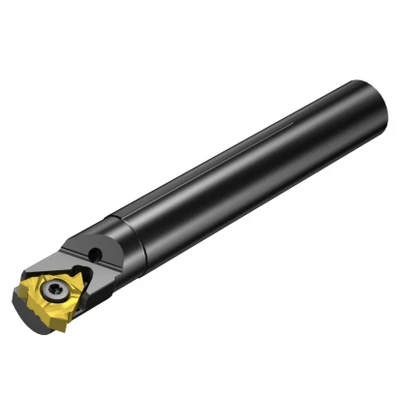
Barras de boreado
5,343 barras de boreado de acero y de carburo. Filtre por diámetro mínimo de barreno y por largo, y elija la más corta y gruesa que entre.
Ver barras de boreado65 productos
65 códigos · 1 marca
Aplicando filtros y búsqueda…
Los productos aparecerán cuando termine su selección.
 3820082Barra de boreadoDisponibilidad por confirmar
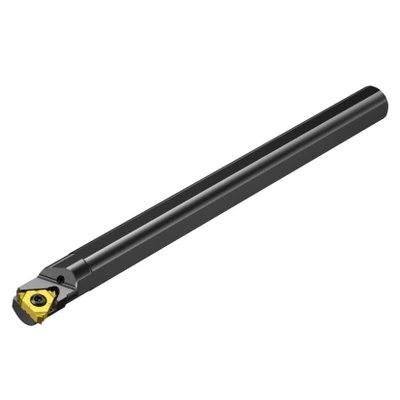
Imagen oficial del fabricante · 910 STEALTH Anti-Vibration Boring Bar
 910-000-001Herramienta de boreadoDisponibilidad por confirmarVer ficha
Imagen oficial del fabricante · 910 STEALTH Anti-Vibration Boring Bar
910-000-002Herramienta de boreadoDisponibilidad por confirmarVer fichaMostrando 1–24 de 65 productosDe estos 65 códigos, 65 publican sus medidas del catálogo del fabricante.
Borear, o mandrinar, es agrandar y afinar un barreno que ya existe hasta la medida y el acabado exactos. Esto es lo que hay que revisar.
La barra tiene que entrar en el barreno más chico que vas a trabajar y llegar al fondo. Lo que manda es la relación largo entre diámetro: entre más larga la barra para su grosor, más vibra.
Como referencia general, una barra de acero trabaja bien hasta unas cuatro veces su diámetro de voladizo; una de carburo, más o menos el doble, porque es más rígida. Para voladizos mayores existen barras antivibración. Revise siempre el dato del fabricante.
La barra fija se ajusta con la posición del portaherramientas. El cabezal de boreado trae su propio ajuste micrométrico y cubre un rango de diámetros con la misma herramienta: conviene cuando haces muchas medidas o tolerancias cerradas.
Una barra de boreado usa insertos como los de torneado interior. Un radio chico y una geometría positiva empujan menos la barra y vibran menos. Si la barra trae refrigerante interior, úsalo para sacar la viruta del barreno.
Si el barreno tiene que quedar en tolerancia cerrada, deja una pasada final pequeña y constante para el acabado: el filo trabaja igual en todo el recorrido y la barra flexiona siempre lo mismo. Mida después de la pasada de desbaste, corrija el ajuste y haga el acabado con el mismo avance. Si trabajas en fundición o con corte interrumpido, un grado más tenaz en el inserto evita que el filo se despostille a medio barreno.
La barra sólo es tan rígida como lo que la sujeta. Un buje partido o un tornillo que muerde en una sola cara deja que la barra se mueva. Las barras con zanco cilíndrico y cara plana se apoyan mejor; en torno conviene un portabarras que la abrace en todo el largo del zanco.
5,343 barras de boreado de acero y de carburo. Filtre por diámetro mínimo de barreno y por largo, y elija la más corta y gruesa que entre.
Ver barras de boreado580 cabezales de boreado con ajuste propio, para cubrir un rango de diámetros y tolerancias cerradas en centro de maquinado.
Ver cabezales de boreado78 micro-unidades para ajustar el diámetro en centésimas o milésimas de milímetro, en cabezales y herramientas especiales.
Ver micro-unidades de ajuste fino758 extensiones, reducciones y piezas modulares para armar la herramienta del largo exacto sin comprar una barra nueva.
Ver sistemas modulares y extensionesSí. Mandrinar es el término en español de España y en libros; en el taller en México se dice borear.
Casi siempre por voladizo largo para su diámetro, radio de inserto grande o sujeción floja. Acorte la barra, baje el radio y revise el sujetador antes de cambiar de herramienta.
Acero para voladizos cortos y trabajo general; carburo cuando necesita llegar más hondo con el mismo diámetro.
Escríbanos por WhatsApp con el diámetro, la profundidad y la máquina. Otras marcas también se cotizan.
Herramienta para agrandar y redondear un agujero ya hecho: barras de boreado, cabezales y unidades de ajuste fino, sistemas modulares.
Filtre por diámetro mínimo de barreno, diámetro de la barra, longitud, mano y sujeción del inserto.